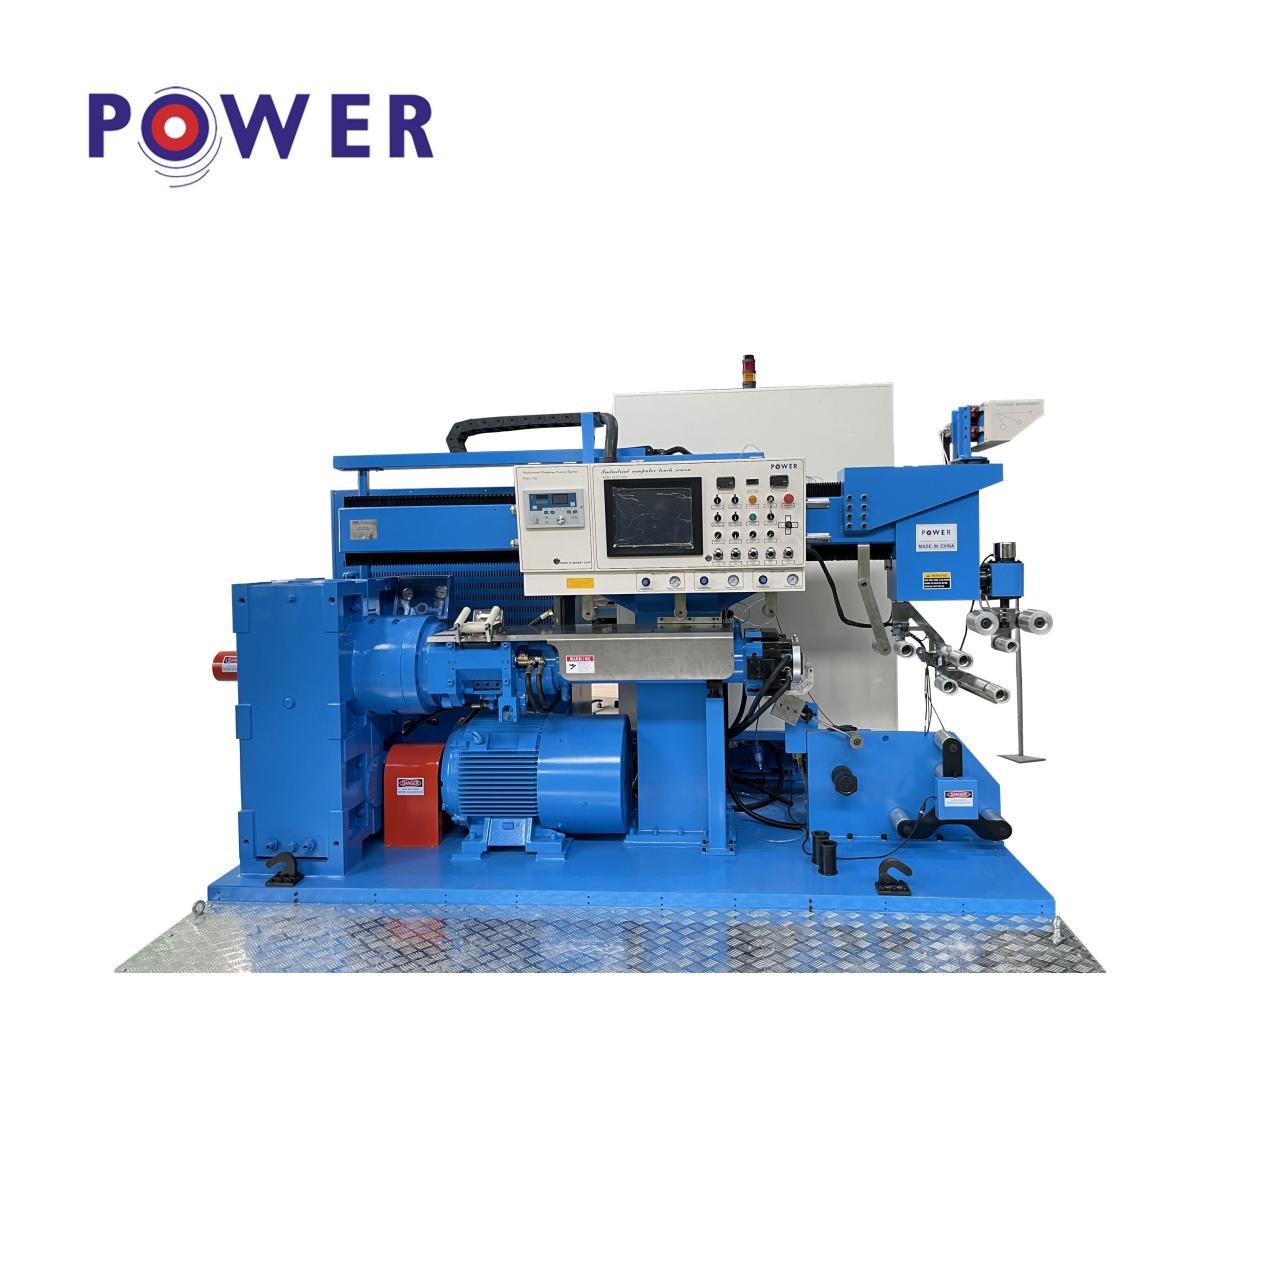
 ਰਬੜ ਰੋਲਰਲ ਕਵਰਿੰਗ ਮਸ਼ੀਨ ਰਬੜ ਰੋਲ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਰਬੜ ਨੂੰ ਲਪੇਟਣ ਅਤੇ ਲਪੇਟਣ ਲਈ ਇੱਕ ਆਟੋਮੈਟਿਕ ਏਕੀਕ੍ਰਿਤ ਉਪਕਰਣ ਹੈ, ਜੋ ਰਬੜ ਰੋਲ ਉਤਪਾਦਾਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਅਤੇ ਨਿਰਮਾਣ ਵਿੱਚ ਰਬੜ ਰੋਲ ਫੈਕਟਰੀ ਦੀ ਉਤਪਾਦਨ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਬਹੁਤ ਸੁਧਾਰ ਕਰਦਾ ਹੈ। ਇਹ ਰਬੜ ਰੋਲ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੱਚ ਰਬੜ ਨੂੰ ਆਪਣੇ ਆਪ ਲਪੇਟਣ ਅਤੇ ਲਪੇਟਣ ਲਈ ਇੱਕ ਮਕੈਨੀਕਲ ਉਪਕਰਣ ਹੈ।
1. ਨਾਮ ਦੀ ਪਰਿਭਾਸ਼ਾ
ਰਬੜ ਰੋਲਰਲ ਕਵਰਿੰਗ ਮਸ਼ੀਨ ਕੀ ਹੈ? ਇਹ ਉਪਕਰਣ ਰਬੜ ਦੇ ਬਿਸਤਰੇ ਬਣਾਉਣ ਲਈ ਇੱਕ ਕਿਸਮ ਦਾ ਉਪਕਰਣ ਹੈ, ਜੋ ਇੱਕ ਐਕਸਟਰੂਡਰ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਕੁਝ ਮੋਟਾਈ ਅਤੇ ਚੌੜਾਈ ਵਾਲੀ ਫਿਲਮ ਨੂੰ ਬਾਹਰ ਕੱਢਦਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਰਬੜ ਰੋਲ ਸ਼ਾਫਟ ਕੋਰ 'ਤੇ ਇੱਕ ਕ੍ਰਮਬੱਧ ਅਤੇ ਤਿਰਛੇ ਢੰਗ ਨਾਲ ਹਵਾ ਦਿੰਦਾ ਹੈ। ਰਬੜ ਰੋਲ ਵਾਈਡਿੰਗ ਮਸ਼ੀਨ ਨਾ ਸਿਰਫ਼ ਰਬੜ ਦੇ ਬਿਸਤਰਿਆਂ ਦੀ ਰਬੜ ਕਵਰਿੰਗ ਗੁਣਵੱਤਾ ਵਿੱਚ ਸੁਧਾਰ ਕਰ ਸਕਦੀ ਹੈ, ਵੱਖ-ਵੱਖ ਵਿਆਸ ਦੇ ਰੋਲ ਕੋਰਾਂ 'ਤੇ ਵੱਖ-ਵੱਖ ਮੋਟਾਈ ਦੇ ਰਬੜ ਨੂੰ ਲਾਗੂ ਕਰ ਸਕਦੀ ਹੈ, ਉਤਪਾਦਨ ਦਾ ਸਮਾਂ ਘਟਾ ਸਕਦੀ ਹੈ, ਆਟੋਮੇਸ਼ਨ ਦੀ ਡਿਗਰੀ ਵਿੱਚ ਸੁਧਾਰ ਕਰ ਸਕਦੀ ਹੈ, ਆਪਰੇਟਰਾਂ ਦੀ ਗਿਣਤੀ ਘਟਾ ਸਕਦੀ ਹੈ, ਸਗੋਂ ਇਸ ਸਮੱਸਿਆ ਨੂੰ ਵੀ ਹੱਲ ਕਰ ਸਕਦੀ ਹੈ ਕਿ ਉਤਪਾਦਾਂ ਦੀ ਅਨਿਸ਼ਚਿਤਤਾ ਅਤੇ ਰਬੜ ਰੋਲ ਉਤਪਾਦਨ ਵਿੱਚ ਮਾਪਾਂ ਅਤੇ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੀ ਵਿਭਿੰਨਤਾ ਕਾਰਨ ਪ੍ਰਕਿਰਿਆ ਉਪਕਰਣਾਂ ਦੇ ਮਸ਼ੀਨੀਕਰਨ ਅਤੇ ਆਟੋਮੇਸ਼ਨ ਨੂੰ ਸਾਕਾਰ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ। ਇਸਦੀ ਇੱਕ ਵਧੀਆ ਮਾਰਕੀਟ ਸੰਭਾਵਨਾ ਅਤੇ ਗਾਹਕ ਵਿਸ਼ਵਾਸ ਹੈ।
2. ਅਰਜ਼ੀ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ
ਰਬੜ ਰੋਲ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਤਿੰਨ ਮੁੱਖ ਪ੍ਰੋਸੈਸਿੰਗ ਲਿੰਕ ਹੁੰਦੇ ਹਨ: ਰਬੜ ਰੋਲ ਬਣਾਉਣਾ, ਰਬੜ ਰੋਲ ਵੁਲਕਨਾਈਜ਼ੇਸ਼ਨ, ਅਤੇ ਸਤਹ ਇਲਾਜ। ਰਬੜ ਰੋਲ ਬਣਾਉਣ ਵਾਲਾ ਲਿੰਕ ਇੱਕ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਸ਼ੁਰੂਆਤੀ ਹਿੱਸਾ ਹੈ, ਜੋ ਕਿ ਧਾਤ ਦੇ ਸ਼ਾਫਟ ਕੋਰ ਨੂੰ ਰਬੜ ਨਾਲ ਢੱਕਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਹੈ। ਜੇਕਰ ਇਸ ਲਿੰਕ ਵਿੱਚ ਕੋਈ ਸਮੱਸਿਆ ਹੈ, ਤਾਂ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਰਬੜ ਰੋਲ ਉਮੀਦ ਕੀਤੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਨਹੀਂ ਕਰ ਸਕਦਾ। ਘਰੇਲੂ ਐਕਸਟਰੂਡਰ, ਇੰਜੈਕਸ਼ਨ ਮੋਲਡਿੰਗ ਅਤੇ ਹੋਰ ਤਕਨਾਲੋਜੀਆਂ ਦੇ ਵਿਕਾਸ ਦੇ ਨਾਲ, ਕਾਟਸ ਉਤਪਾਦਨ ਲਾਈਨ ਹੌਲੀ-ਹੌਲੀ ਮਸ਼ੀਨੀਕਰਨ ਅਤੇ ਆਟੋਮੇਸ਼ਨ ਦੇ ਰਸਤੇ 'ਤੇ ਚੱਲ ਪਈ ਹੈ। ਕਾਟਸ ਲਈ ਵੱਖ-ਵੱਖ ਜ਼ਰੂਰਤਾਂ ਦੇ ਕਾਰਨ, ਕੋਈ ਵੀ ਅਸ਼ੁੱਧੀਆਂ, ਰੇਤ ਦੇ ਛੇਕ ਅਤੇ ਬੁਲਬੁਲੇ ਹਨ, * *, ਨੁਕਸ, ਚੀਰ ਅਤੇ ਸਥਾਨਕ ਨਰਮ ਅਤੇ ਸਖ਼ਤ ਅੰਤਰ ਦਾ ਜ਼ਿਕਰ ਨਾ ਕਰਨ ਲਈ, ਇਸ ਲਈ ਕਾਟਸ ਮੋਲਡਿੰਗ ਲਿੰਕ ਲਈ ਜ਼ਰੂਰਤਾਂ ਵੱਧ ਤੋਂ ਵੱਧ ਸਖ਼ਤ ਹਨ। ਕਾਟਸ ਵਿੰਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਮਾਰਕੀਟ ਐਪਲੀਕੇਸ਼ਨ ਪ੍ਰਦਰਸ਼ਨ ਟੋਨ ਪ੍ਰਾਪਤ ਕਰਨ ਦੇ ਉਦੇਸ਼ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ, ਪੂਰੀ ਰਬੜ ਰੋਲ ਕਵਰਿੰਗ ਮੋਲਡਿੰਗ ਪ੍ਰਕਿਰਿਆ ਇਕਸਾਰ ਗਤੀ, ਮਿਆਰੀ ਤਾਕਤ, ਸਥਿਰ ਰਬੜ ਵਿੰਡਿੰਗ ਅਤੇ ਹੋਰ ਪ੍ਰਦਰਸ਼ਨਾਂ ਨੂੰ ਅਪਣਾਉਂਦੀ ਹੈ, ਜਿਸਨੇ ਮਾਰਕੀਟ ਦੀ ਮਾਨਤਾ ਅਤੇ ਵਿਸ਼ਵਾਸ ਜਿੱਤਿਆ ਹੈ।
3. ਕੰਮ ਕਰਨ ਦਾ ਸਿਧਾਂਤ
ਰਬੜ ਰੋਲ ਵਾਈਂਡਿੰਗ ਮਸ਼ੀਨ ਦੇ ਰੋਲ ਬੈੱਡ ਦੇ ਸਿਰੇ 'ਤੇ ਤਿੰਨ ਜਬਾੜੇ ਦੇ ਚੱਕ 'ਤੇ ਲੇਪ ਕੀਤੇ ਜਾਣ ਵਾਲੇ ਰੋਲ ਕੋਰ ਦੇ ਇੱਕ ਸਿਰੇ ਨੂੰ ਕੱਸੋ, ਅਤੇ ਦੂਜਾ ਸਿਰਾ ਰੋਲ ਬੈੱਡ ਦੇ ਸਿਰੇ 'ਤੇ ਸਥਾਪਤ ਇੱਕ ਦੁਆਰਾ ਸਮਰਥਤ ਹੋਵੇ। ਜਦੋਂ ਰਬੜ ਰੋਲ ਕੋਰ ਲਪੇਟਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਪਹਿਲਾਂ ਰੋਲ ਬੈੱਡ ਸ਼ੁਰੂ ਕਰੋ, ਅਤੇ ਤਿੰਨ ਜਬਾੜੇ ਦਾ ਚੱਕ ਇੱਕ ਸਮਾਨ ਗੋਲਾਕਾਰ ਗਤੀ ਵਿੱਚ ਹਿੱਲਣਾ ਸ਼ੁਰੂ ਕਰ ਦਿਓ, ਜਦੋਂ ਕਿ ਸੰਚਾਲਿਤ ਰੋਲ ਕੋਰ ਘੁੰਮਦਾ ਹੈ। ਰੋਲ ਕੋਰ ਦੇ ਘੱਟ ਗਤੀ ਵਾਲੇ ਰੋਟੇਸ਼ਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ, ਰਬੜ ਸਟ੍ਰਿਪ ਐਕਸਟਰੂਡਰ ਸ਼ੁਰੂ ਕਰੋ, ਅਤੇ ਕੋਲਡ ਫੀਡ ਐਕਸਟਰੂਡਰ ਰਾਹੀਂ ਇਕਸਾਰ ਆਕਾਰ ਵਾਲੀ ਰਬੜ ਸਟ੍ਰਿਪ ਨੂੰ ਪਲਾਸਟਿਕਾਈਜ਼ ਕਰੋ ਅਤੇ ਬਾਹਰ ਕੱਢੋ, ਰਬੜ ਸਟ੍ਰਿਪ ਨੂੰ ਰਬੜ ਸਟ੍ਰਿਪ ਕਨਵੇਇੰਗ ਵਿਧੀ ਅਤੇ ਗਾਈਡ ਰੋਲਰ ਦੁਆਰਾ ਰਬੜ ਰੋਲ ਕੋਰ ਨੂੰ ਘੁੰਮਾਉਣਾ ਅਤੇ ਢੱਕਣਾ ਸ਼ੁਰੂ ਕਰਨ ਲਈ ਵਿੰਡਿੰਗ ਵਿਧੀ ਤੱਕ ਪਹੁੰਚਾਇਆ ਜਾਂਦਾ ਹੈ। ਰੋਲਰ ਕੋਰ ਨੂੰ ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਨਾਲ ਵਿੰਡ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਅਸਲ ਵਿੱਚ ਦੋ ਅੰਦੋਲਨਾਂ ਦੇ ਸੁਮੇਲ ਦਾ ਨਤੀਜਾ ਹੈ।
ਜੇਕਰ ਇੱਕ ਖਾਸ ਚੌੜਾਈ ਅਤੇ ਮੋਟਾਈ ਵਾਲੀ ਰਬੜ ਦੀ ਪੱਟੀ ਰੋਲ ਕੋਰ ਦੀ ਸਤ੍ਹਾ 'ਤੇ X ਧੁਰੇ (ਰਬੜ ਰੋਲ ਧੁਰੇ) ਦੇ ਦੁਆਲੇ ਇੱਕ ਸਥਿਰ ਗਤੀ ਨਾਲ ਘੁੰਮਦੀ ਹੈ, ਅਤੇ ਵਿੰਡਿੰਗ ਵਿਧੀ X ਧੁਰੇ ਦੇ ਨਾਲ ਇੱਕ ਸਿੱਧੀ ਲਾਈਨ ਵਿੱਚ ਚਲਦੀ ਹੈ, ਤਾਂ ਰਬੜ ਦੀ ਪੱਟੀ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਰੋਲ ਕੋਰ ਨਾਲ ਚਿਪਕ ਜਾਵੇਗੀ। ਰਬੜ ਰੋਲ ਦੀ ਵੱਖਰੀ ਮੋਟਾਈ Y ਧੁਰੇ (ਰਬੜ ਰੋਲ ਰੇਡੀਅਲ ਦਿਸ਼ਾ) ਦੇ ਨਾਲ ਰਬੜ ਰੋਲ ਵਿੰਡਿੰਗ ਵਿਧੀ ਨੂੰ ਖੁਆ ਕੇ ਪ੍ਰਾਪਤ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ।
ਰਬੜ ਰੋਲ ਨੂੰ ਵਾਇਨਡ ਕਰਨ ਲਈ ਲੋੜੀਂਦੀ ਕੋਟਿੰਗ ਮੋਟਾਈ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ, ਰਬੜ ਰੋਲ ਦੀ ਧੁਰੀ ਸਥਿਤੀ 'ਤੇ ਐਕਸਟਰੂਡਰ ਦੀ ਰਬੜ ਸਟ੍ਰਿਪ ਦੀ ਵਾਇਨਡ ਮੋਟਾਈ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਯਾਨੀ ਕਿ, ਰਬੜ ਸਟ੍ਰਿਪ ਅਤੇ ਰਬੜ ਸਟ੍ਰਿਪ ਦੇ ਵਿਚਕਾਰ ਓਵਰਲੈਪ ਦੀ ਮਾਤਰਾ। ਓਵਰਲੈਪ ਦੀ ਮਾਤਰਾ ਜਿੰਨੀ ਵੱਡੀ ਹੋਵੇਗੀ, ਵਾਇਨਡਿੰਗ ਦੀ ਮੋਟਾਈ ਓਨੀ ਹੀ ਮੋਟੀ ਹੋਵੇਗੀ, ਅਤੇ ਓਵਰਲੈਪ ਦੀ ਮਾਤਰਾ ਜਿੰਨੀ ਛੋਟੀ ਹੋਵੇਗੀ, ਵਾਇਨਡਿੰਗ ਦੀ ਮੋਟਾਈ ਓਨੀ ਹੀ ਪਤਲੀ ਹੋਵੇਗੀ। ਰਬੜ ਰੋਲ ਵਾਇਨਡਿੰਗ ਮਸ਼ੀਨ ਦੀ ਅਨੁਵਾਦ ਗਤੀ ਰੋਲ ਕੋਰ ਦੀ ਰੋਟੇਸ਼ਨ ਸਪੀਡ ਦੇ ਸੰਬੰਧ ਵਿੱਚ ਓਵਰਲੈਪ ਦੀ ਮਾਤਰਾ ਦੇ ਆਕਾਰ ਨੂੰ ਸਿੱਧੇ ਤੌਰ 'ਤੇ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ।
4. ਉਪਕਰਣਾਂ ਦੀ ਰਚਨਾ
PTM ਰਬੜ ਰੋਲ ਵਾਈਂਡਿੰਗ ਮਸ਼ੀਨ ਦੇ ਮੁੱਖ ਹਿੱਸਿਆਂ ਵਿੱਚ ਸ਼ਾਮਲ ਹਨ: ਕੋਲਡ ਫੀਡ ਰਬੜ ਐਕਸਟਰੂਡਰ, ਵਾਕਿੰਗ ਪਲੇਟਫਾਰਮ, ਵਾਈਂਡਿੰਗ ਡਿਵਾਈਸ, ਰਬੜ ਸਟ੍ਰਿਪ ਕਨਵੇਅਰ, ਰੋਲਰ ਬੈੱਡ, ਅਤੇ ਸੰਬੰਧਿਤ ਉਪਕਰਣਾਂ ਦੀ ਪਾਵਰ ਮੋਟਰ।
(1) ਕੋਲਡ ਫੀਡਿੰਗ ਰਬੜ ਐਕਸਟਰੂਡਰ ਮੁੱਖ ਤੌਰ 'ਤੇ ਰਬੜ ਰੋਲ ਰੈਪਿੰਗ ਉਤਪਾਦਨ ਲਈ ਇੱਕ ਖਾਸ ਸਿਰੇ ਦੇ ਆਕਾਰ ਦੇ ਨਾਲ ਰਬੜ ਦੀਆਂ ਪੱਟੀਆਂ ਤਿਆਰ ਕਰਨ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਇਹ ਇਸ ਗੱਲ ਦੀ ਵਿਸ਼ੇਸ਼ਤਾ ਹੈ ਕਿ ਜੋੜੇ ਗਏ ਰਬੜ ਨੂੰ ਪਹਿਲਾਂ ਤੋਂ ਗਰਮ ਕੀਤੇ ਬਿਨਾਂ ਸਿੱਧਾ ਖੁਆਇਆ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਐਕਸਟਰੂਜ਼ਨ ਵਾਲੀਅਮ ਵੱਡਾ ਹੈ, ਡਿਸਚਾਰਜ ਤਾਪਮਾਨ ਘੱਟ ਹੈ, ਯੂਨਿਟ ਐਕਸਟਰੂਜ਼ਨ ਵਾਲੀਅਮ ਦੀ ਲਾਗਤ ਘੱਟ ਹੈ, ਊਰਜਾ ਦੀ ਖਪਤ ਘੱਟ ਹੈ, ਅਤੇ ਐਕਸਟਰੂਡ ਕੀਤੇ ਰਬੜ ਦੀਆਂ ਪੱਟੀਆਂ ਇਕਸਾਰ ਅਤੇ ਸੰਘਣੀਆਂ ਹਨ।
(2) ਰਬੜ ਰੋਲ ਦੀ ਵਾਇੰਡਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ, ਯਾਤਰਾ ਕਰਨ ਵਾਲਾ ਪਲੇਟਫਾਰਮ ਰੋਲ ਕੋਰ ਦੀ ਰੇਡੀਅਲ ਦਿਸ਼ਾ ਦੇ ਨਾਲ ਇੱਕ ਪਰਸਪਰ ਸਿੱਧੀ ਲਾਈਨ ਵਿੱਚ ਘੁੰਮੇਗਾ, ਅਤੇ ਪਲੇਟਫਾਰਮ ਦੇ ਵਿਸਥਾਪਨ ਅਤੇ ਗਤੀ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਵੇਗਾ। ਇਹ ਇੱਕ ਸਰਵੋ ਮੋਟਰ ਅਤੇ ਇੱਕ ਸਰਵੋ ਡਰਾਈਵਰ ਦੁਆਰਾ ਤੇਜ਼ ਗਤੀ ਅਤੇ ਉੱਚ ਨਿਯੰਤਰਣ ਸ਼ੁੱਧਤਾ ਨਾਲ ਚਲਾਇਆ ਜਾਂਦਾ ਹੈ।
(3) ਗੂੰਦ ਲਪੇਟਣ ਵਾਲਾ ਯੰਤਰ ਰਬੜ ਰੋਲ ਵਾਈਂਡਿੰਗ ਮਸ਼ੀਨ ਦਾ ਮੁੱਖ ਹਿੱਸਾ ਹੈ। ਇਹ ਨਾ ਸਿਰਫ਼ ਰਬੜ ਰੋਲ ਕੋਰ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ, ਸਗੋਂ ਰਬੜ ਰੋਲ ਕੋਰ ਦੇ ਅੰਤਲੇ ਚਿਹਰੇ ਨੂੰ ਵੀ ਕਵਰ ਕਰਦਾ ਹੈ। ਜਦੋਂ ਵਾਈਂਡਿੰਗ ਯੰਤਰ ਰੋਲ ਕੋਰ ਦੇ ਧੁਰੇ ਦੇ ਨਾਲ ਰੋਲ ਕੋਰ ਦੇ ਅੰਤਲੇ ਚਿਹਰੇ ਅਤੇ ਧੁਰੇ ਦੀ ਤਬਦੀਲੀ ਸਥਿਤੀ ਵੱਲ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਵਾਈਂਡਿੰਗ ਯੰਤਰ 'ਤੇ ਸਥਾਪਤ ਪ੍ਰੈਸ਼ਰ ਰੋਲਰ ਨੂੰ ਕੋਟਿੰਗ ਓਪਰੇਸ਼ਨ ਸ਼ੁਰੂ ਕਰਨ ਲਈ ਕੋਟਿੰਗ ਪਲੇਨ ਦੇ ਸਮਾਨਾਂਤਰ ਸਥਿਤੀ ਵਿੱਚ ਅਨੁਕੂਲ ਹੋਣ ਲਈ 180 ਡਿਗਰੀ ਘੁੰਮਾਉਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
(4) ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਪਹੁੰਚਾਉਣ ਦੀ ਵਿਧੀ ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਦੀ ਪਹੁੰਚਾਉਣ ਦੀ ਦਿਸ਼ਾ ਨੂੰ ਬਦਲਣਾ ਹੈ ਜਦੋਂ ਵਿੰਡਿੰਗ ਰਬੜ ਰੋਲ ਕੋਰ ਦੀ ਧੁਰੀ ਸਤਹ ਅਤੇ ਅੰਤਮ ਚਿਹਰੇ ਦੀ ਸਥਿਤੀ ਘੁੰਮਦੀ ਹੈ, ਅਤੇ ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਭਟਕ ਜਾਂਦੀ ਹੈ ਜਾਂ ਡਿੱਗ ਜਾਂਦੀ ਹੈ। ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਪਹੁੰਚਾਉਣ ਦੀ ਵਿਧੀ ਨਾ ਸਿਰਫ਼ ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਨੂੰ ਲਿਜਾਣ ਦੇ ਯੋਗ ਹੋਣ ਲਈ, ਸਗੋਂ ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਸਥਿਤੀ ਨੂੰ ਅਨੁਕੂਲ ਕਰਨ ਲਈ ਵੀ ਜ਼ਰੂਰੀ ਹੈ ਕਿ ਚਿਪਕਣ ਵਾਲੀ ਟੇਪ ਭਟਕ ਨਾ ਜਾਵੇ ਜਾਂ ਡਿੱਗ ਨਾ ਪਵੇ।
(5) ਰੋਲਰ ਬੈੱਡ ਇੱਕ ਆਮ ਖਿਤਿਜੀ ਖਰਾਦ ਵਰਗਾ ਦਿਸਦਾ ਹੈ ਅਤੇ ਮੁੱਖ ਤੌਰ 'ਤੇ ਇੱਕ ਬੇਸ, ਇੱਕ ਬੈੱਡ ਹੈੱਡ, ਇੱਕ ਬੈੱਡ ਬਾਡੀ, ਇੱਕ ਟੇਲਸਟਾਕ ਅਤੇ ਇੱਕ ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਸਿਸਟਮ ਤੋਂ ਬਣਿਆ ਹੁੰਦਾ ਹੈ। ਬੈੱਡ ਦੇ ਸਿਰੇ 'ਤੇ ਇੱਕ ਤਿੰਨ ਜਬਾੜੇ ਵਾਲਾ ਚੱਕ ਲਗਾਇਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਆਸਾਨੀ ਨਾਲ ਕਲੈਂਪਿੰਗ ਲਈ ਬੈੱਡ ਦੇ ਅੰਤ 'ਤੇ ਇੱਕ ਚਲਣਯੋਗ ਚੱਕ ਲਗਾਇਆ ਜਾਂਦਾ ਹੈ। ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਸਿਸਟਮ ਇੱਕ ਬੈਕਸੀਅਨ ਸੂਈ ਵ੍ਹੀਲ ਰੀਡਿਊਸਰ ਨੂੰ ਅਪਣਾਉਂਦਾ ਹੈ, ਜੋ ਕਿ ਇੱਕ ਚੇਨ ਦੁਆਰਾ ਚਲਾਇਆ ਜਾਂਦਾ ਹੈ। ਰੋਲਰ ਬੈੱਡ ਦੇ ਬੈੱਡ ਹੈੱਡ ਅਤੇ ਟੇਲਸਟਾਕ 'ਤੇ ਇੱਕ ਬੇਅਰਿੰਗ ਬਰੈਕਟ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਜੋ ਮੁੱਖ ਤੌਰ 'ਤੇ ਰੋਲਰ ਬੈੱਡ ਨੂੰ ਸਹਾਰਾ ਦੇਣ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਜੋ ਵੱਡੇ ਵਿਆਸ ਵਾਲਾ ਰਬੜ ਰੋਲ ਰੋਲਰ ਬੈੱਡ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕੇ।
ਪੋਸਟ ਸਮਾਂ: ਸਤੰਬਰ-27-2022