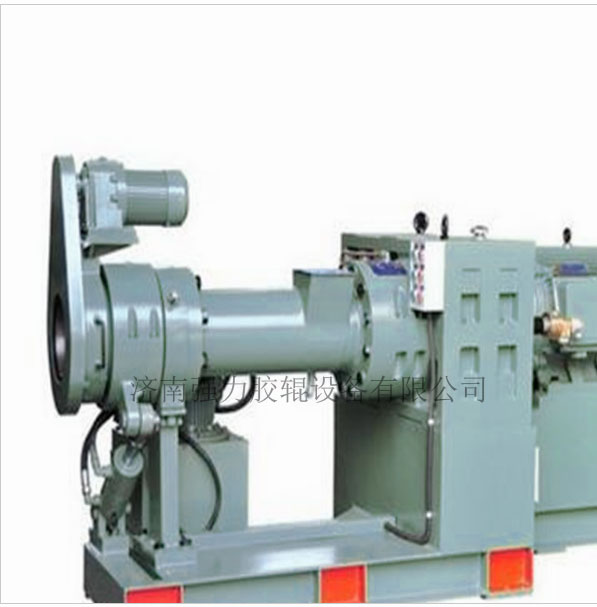
ਰਬੜ ਐਕਸਟਰੂਡਰ ਪੇਚ ਦੀ ਮੁਰੰਮਤ
1. ਮਰੋੜੇ ਹੋਏ ਪੇਚ ਨੂੰ ਬੈਰਲ ਦੇ ਅਸਲ ਅੰਦਰੂਨੀ ਵਿਆਸ ਦੇ ਅਨੁਸਾਰ ਵਿਚਾਰਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਨਵੇਂ ਪੇਚ ਦੇ ਬਾਹਰੀ ਵਿਆਸ ਵਿੱਚ ਭਟਕਣਾ ਬੈਰਲ ਦੇ ਨਾਲ ਆਮ ਕਲੀਅਰੈਂਸ ਦੇ ਅਨੁਸਾਰ ਦਿੱਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
2. ਘਟੇ ਹੋਏ ਪੇਚ ਦੇ ਵਿਆਸ ਵਾਲੇ ਧਾਗੇ ਦੀ ਸਤ੍ਹਾ ਨੂੰ ਇਲਾਜ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਪਹਿਨਣ-ਰੋਧਕ ਮਿਸ਼ਰਤ ਧਾਤ ਨੂੰ ਥਰਮਲ ਤੌਰ 'ਤੇ ਛਿੜਕਾਇਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਆਕਾਰ ਅਨੁਸਾਰ ਪੀਸਿਆ ਜਾਂਦਾ ਹੈ। ਇਹ ਵਿਧੀ ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਪੇਸ਼ੇਵਰ ਸਪਰੇਅ ਫੈਕਟਰੀ ਦੁਆਰਾ ਪ੍ਰਕਿਰਿਆ ਅਤੇ ਮੁਰੰਮਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਲਾਗਤ ਮੁਕਾਬਲਤਨ ਘੱਟ ਹੁੰਦੀ ਹੈ।
3. ਘਿਸੇ ਹੋਏ ਪੇਚ ਦੇ ਧਾਗੇ ਵਾਲੇ ਹਿੱਸੇ 'ਤੇ ਓਵਰਲੇ ਵੈਲਡਿੰਗ ਵੀਅਰ-ਰੋਧਕ ਮਿਸ਼ਰਤ ਧਾਤ। ਪੇਚ ਦੇ ਘਿਸੇ ਹੋਣ ਦੀ ਡਿਗਰੀ ਦੇ ਅਨੁਸਾਰ, ਸਰਫੇਸਿੰਗ ਵੈਲਡਿੰਗ 1~2mm ਮੋਟੀ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਫਿਰ ਪੇਚ ਨੂੰ ਪੀਸਿਆ ਜਾਂਦਾ ਹੈ ਅਤੇ ਆਕਾਰ ਅਨੁਸਾਰ ਪ੍ਰੋਸੈਸ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਪਹਿਨਣ-ਰੋਧਕ ਮਿਸ਼ਰਤ ਧਾਤ C, Cr, Vi, Co, W ਅਤੇ B ਵਰਗੀਆਂ ਸਮੱਗਰੀਆਂ ਤੋਂ ਬਣੀ ਹੁੰਦੀ ਹੈ, ਜੋ ਪੇਚ ਦੇ ਘਿਸੇ ਪ੍ਰਤੀਰੋਧ ਅਤੇ ਖੋਰ ਪ੍ਰਤੀਰੋਧ ਨੂੰ ਵਧਾਉਂਦੀ ਹੈ। ਇਸ ਕਿਸਮ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਪੇਸ਼ੇਵਰ ਸਰਫੇਸਿੰਗ ਪਲਾਂਟਾਂ ਦੀ ਉੱਚ ਲਾਗਤ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਆਮ ਤੌਰ 'ਤੇ ਪੇਚਾਂ ਲਈ ਵਿਸ਼ੇਸ਼ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਛੱਡ ਕੇ ਘੱਟ ਹੀ ਵਰਤੇ ਜਾਂਦੇ ਹਨ।
4. ਸਕ੍ਰੂ ਦੀ ਮੁਰੰਮਤ ਲਈ ਹਾਰਡ ਕ੍ਰੋਮ ਪਲੇਟਿੰਗ ਦੀ ਵਰਤੋਂ ਵੀ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ। ਕ੍ਰੋਮੀਅਮ ਵੀ ਇੱਕ ਪਹਿਨਣ-ਰੋਧਕ ਅਤੇ ਖੋਰ-ਰੋਧਕ ਧਾਤ ਹੈ, ਪਰ ਹਾਰਡ ਕ੍ਰੋਮ ਪਰਤ ਡਿੱਗਣਾ ਆਸਾਨ ਹੈ।
ਰਬੜ ਐਕਸਟਰੂਡਰ ਬੈਰਲ ਦੀ ਮੁਰੰਮਤ
ਬੈਰਲ ਦੀ ਅੰਦਰੂਨੀ ਸਤਹ ਦੀ ਕਠੋਰਤਾ ਪੇਚ ਨਾਲੋਂ ਵੱਧ ਹੈ, ਅਤੇ ਇਸਦਾ ਨੁਕਸਾਨ ਪੇਚ ਨਾਲੋਂ ਬਾਅਦ ਵਿੱਚ ਹੁੰਦਾ ਹੈ। ਬੈਰਲ ਦਾ ਸਕ੍ਰੈਪਿੰਗ ਸਮੇਂ ਦੇ ਨਾਲ ਟੁੱਟਣ ਅਤੇ ਫਟਣ ਕਾਰਨ ਅੰਦਰੂਨੀ ਵਿਆਸ ਵਿੱਚ ਵਾਧਾ ਹੈ। ਇਸਨੂੰ ਠੀਕ ਕਰਨ ਦਾ ਤਰੀਕਾ ਇੱਥੇ ਹੈ:
1. ਜੇਕਰ ਬੈਰਲ ਦਾ ਵਿਆਸ ਘਿਸਣ ਕਾਰਨ ਵਧਦਾ ਹੈ, ਜੇਕਰ ਅਜੇ ਵੀ ਇੱਕ ਖਾਸ ਨਾਈਟ੍ਰਾਈਡਿੰਗ ਪਰਤ ਹੈ, ਤਾਂ ਬੈਰਲ ਦੇ ਅੰਦਰਲੇ ਛੇਕ ਨੂੰ ਸਿੱਧਾ ਬੋਰ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਇੱਕ ਨਵੇਂ ਵਿਆਸ ਤੱਕ ਜ਼ਮੀਨ 'ਤੇ ਪਾਇਆ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਇਸ ਵਿਆਸ ਦੇ ਅਨੁਸਾਰ ਇੱਕ ਨਵਾਂ ਪੇਚ ਤਿਆਰ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
2. ਬੈਰਲ ਦੇ ਅੰਦਰਲੇ ਵਿਆਸ ਨੂੰ ਮਸ਼ੀਨ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਮਿਸ਼ਰਤ ਧਾਤ ਨੂੰ ਦੁਬਾਰਾ ਕਾਸਟ ਕਰਨ ਲਈ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ, ਮੋਟਾਈ 1~2mm ਦੇ ਵਿਚਕਾਰ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਫਿਰ ਆਕਾਰ ਅਨੁਸਾਰ ਫਿਨਿਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
3. ਆਮ ਹਾਲਤਾਂ ਵਿੱਚ, ਬੈਰਲ ਦਾ ਸਮਰੂਪੀਕਰਨ ਭਾਗ ਜਲਦੀ ਖਰਾਬ ਹੋ ਜਾਂਦਾ ਹੈ। ਇਸ ਭਾਗ (5~7D ਲੰਬਾਈ) ਨੂੰ ਬੋਰਿੰਗ ਦੁਆਰਾ ਕੱਟਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਇੱਕ ਨਾਈਟਰਾਈਡਡ ਅਲੌਏ ਸਟੀਲ ਬੁਸ਼ਿੰਗ ਨਾਲ ਲੈਸ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਅੰਦਰੂਨੀ ਛੇਕ ਦਾ ਵਿਆਸ ਪੇਚ ਦੇ ਵਿਆਸ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ। ਆਮ ਫਿੱਟ ਕਲੀਅਰੈਂਸ ਨੂੰ ਪ੍ਰੋਸੈਸ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਤਿਆਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਇੱਥੇ ਇਸ ਗੱਲ 'ਤੇ ਜ਼ੋਰ ਦਿੱਤਾ ਗਿਆ ਹੈ ਕਿ ਪੇਚ ਅਤੇ ਬੈਰਲ ਦੇ ਦੋ ਮਹੱਤਵਪੂਰਨ ਹਿੱਸੇ, ਇੱਕ ਪਤਲਾ ਥਰਿੱਡਡ ਡੰਡਾ ਹੈ, ਅਤੇ ਦੂਜਾ ਇੱਕ ਮੁਕਾਬਲਤਨ ਛੋਟਾ ਅਤੇ ਲੰਬਾ ਵਿਆਸ ਵਾਲਾ ਇੱਕ ਮੋਰੀ ਹੈ। ਇਹਨਾਂ ਦੀਆਂ ਮਸ਼ੀਨਿੰਗ ਅਤੇ ਗਰਮੀ ਦੇ ਇਲਾਜ ਦੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਵਧੇਰੇ ਗੁੰਝਲਦਾਰ ਹਨ, ਅਤੇ ਸ਼ੁੱਧਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣਾ ਮੁਸ਼ਕਲ ਹੈ। . ਇਸ ਲਈ, ਇਹਨਾਂ ਦੋ ਹਿੱਸਿਆਂ ਦੇ ਪਹਿਨਣ ਤੋਂ ਬਾਅਦ ਨਵੇਂ ਹਿੱਸਿਆਂ ਦੀ ਮੁਰੰਮਤ ਕਰਨੀ ਹੈ ਜਾਂ ਬਦਲਣਾ ਹੈ, ਇਸਦਾ ਆਰਥਿਕ ਦ੍ਰਿਸ਼ਟੀਕੋਣ ਤੋਂ ਵਿਆਪਕ ਵਿਸ਼ਲੇਸ਼ਣ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਜੇਕਰ ਮੁਰੰਮਤ ਦੀ ਲਾਗਤ ਇੱਕ ਨਵੇਂ ਪੇਚ ਨੂੰ ਬਦਲਣ ਦੀ ਲਾਗਤ ਤੋਂ ਘੱਟ ਹੈ, ਤਾਂ ਇਸਦੀ ਮੁਰੰਮਤ ਕਰਨ ਦਾ ਫੈਸਲਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਜ਼ਰੂਰੀ ਨਹੀਂ ਕਿ ਸਹੀ ਚੋਣ ਹੋਵੇ। ਮੁਰੰਮਤ ਦੀ ਲਾਗਤ ਅਤੇ ਬਦਲਣ ਦੀ ਲਾਗਤ ਵਿਚਕਾਰ ਤੁਲਨਾ ਸਿਰਫ ਇੱਕ ਪਹਿਲੂ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਇਹ ਮੁਰੰਮਤ ਦੀ ਲਾਗਤ ਦੇ ਅਨੁਪਾਤ ਅਤੇ ਮੁਰੰਮਤ ਤੋਂ ਬਾਅਦ ਪੇਚ ਦੀ ਵਰਤੋਂ ਦੇ ਸਮੇਂ ਅਤੇ ਬਦਲਣ ਦੀ ਲਾਗਤ ਦੇ ਸਮੇਂ ਅਤੇ ਅੱਪਡੇਟ ਕੀਤੇ ਪੇਚ ਦੀ ਵਰਤੋਂ ਦੇ ਸਮੇਂ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਛੋਟੇ ਅਨੁਪਾਤ ਵਾਲੀ ਸਕੀਮ ਨੂੰ ਅਪਣਾਉਣਾ ਕਿਫ਼ਾਇਤੀ ਹੈ, ਜੋ ਕਿ ਸਹੀ ਚੋਣ ਹੈ।
4. ਪੇਚ ਅਤੇ ਬੈਰਲ ਨਿਰਮਾਣ ਲਈ ਸਮੱਗਰੀ
ਪੇਚਾਂ ਅਤੇ ਬੈਰਲਾਂ ਦਾ ਨਿਰਮਾਣ। ਵਰਤਮਾਨ ਵਿੱਚ, ਚੀਨ ਵਿੱਚ ਆਮ ਤੌਰ 'ਤੇ ਵਰਤੇ ਜਾਣ ਵਾਲੇ ਪਦਾਰਥ 45, 40Cr ਅਤੇ 38CrMoAlA ਹਨ।
ਪੋਸਟ ਸਮਾਂ: ਅਗਸਤ-11-2022